
 Pagtatanong
Huwag mag-atubiling magpadala ng mensahe
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PABibigyan ka ng tatlong supplier ng tatlong magkakaibang sagot tungkol sa pinakamahusay na materyal para sa mga drill bit: high-speed na bakal, cobalt, o solid carbide. Lahat ng tatlong sagot ay tama, ngunit ang bawat isa ay tama lamang sa loob ng isang makitid na hanay ng mga kundisyon, isang grado ng workpiece, isang diameter ng butas, isang makina, at isang target na bilang ng mga butas.
Maling makuha ang tugma at mabilis na lumabas ang gastos. Ang isang 6 mm HSS M2 bit na nagpapatuyo sa 304 stainless sa 1,400 rpm ay karaniwang dulls sa loob ng 15 hanggang 25 na butas, habang ang parehong bit sa low-carbon steel ay tumatagal ng daan-daan. Ang paglipat ng hindi kinakalawang na trabaho sa isang M35 cobalt bit ay nagpaparami ng buhay ng tool ng humigit-kumulang tatlo para sa humigit-kumulang dalawang beses sa presyo ng unit, kaya naman ang pagpili ng materyal ay nabibilang sa pagbili gaya ng sa tool crib.
Ang natitirang bahagi ng gabay na ito ay sumusunod sa pagkakasunud-sunod na iyon, dahil ang tatlong materyal na pamilya ay kumikilos ng ibang-iba kapag ang init, abrasion at impact ay pumasok sa hiwa.
Ang maikling sagot: ang kahoy ay drilled gamit ang high-carbon steel o HSS, mild steel na may HSS M2, stainless at alloy steel na may cobalt M35 o M42, high-volume metal work na may solid carbide, at kongkreto lamang na may carbide-tipped SDS tooling.
| materyal | Limitasyon ng init | Pinakamahusay na akma sa workpiece | Kamag-anak na presyo |
| HSS M2, maliwanag na tapusin | 540-600 C | Banayad na bakal, aluminyo, kahoy, plastik | 1.0x |
| HSS M2 na may TiN coating | 540-600 C | Sheet metal, pangkalahatang pag-aayos, mga maintenance kit | 1.2-1.5x |
| Cobalt M35 o M42 | 600-650 C | Hindi kinakalawang na 304 at 316, haluang metal na bakal, titanium | 2.0-2.8x |
| katawan ng bakal na may dulo ng karbida | 800 C at mas mataas | Konkreto, ladrilyo, bloke, nakasasakit na mga kalakal na sheet | 3-5x |
| Solid na karbid | 1,000 C pataas | CNC metal work, composites, high volume run | 6-10x |
Ang mga standard na brad-point wood bit ay nasa high-carbon steel at sa HSS, at ang tunay na pagkakaiba ay pag-uulit, hindi ang sharpness. Ang high-carbon steel ay may mataas na kalamangan sa murang halaga at nababagay sa gawaing kabinet at pagkakarpintero sa lugar kung saan ginagamit ang kaunti nang ilang beses sa isang linggo. Hawak ng HSS ang gilid na iyon sa pamamagitan ng mga abrasive na sheet na kalakal tulad ng MDF at particleboard, kung saan ang mga linya ng pandikit at tagapuno ng mineral ay nagpapapurol sa isang malambot na gilid ng bakal sa loob ng isang shift. Ang mga Auger bit at forstner bit ay sumusunod sa parehong panuntunan: carbon steel para sa paminsan-minsang malalim na pagbubutas, HSS para sa paulit-ulit na produksyon.
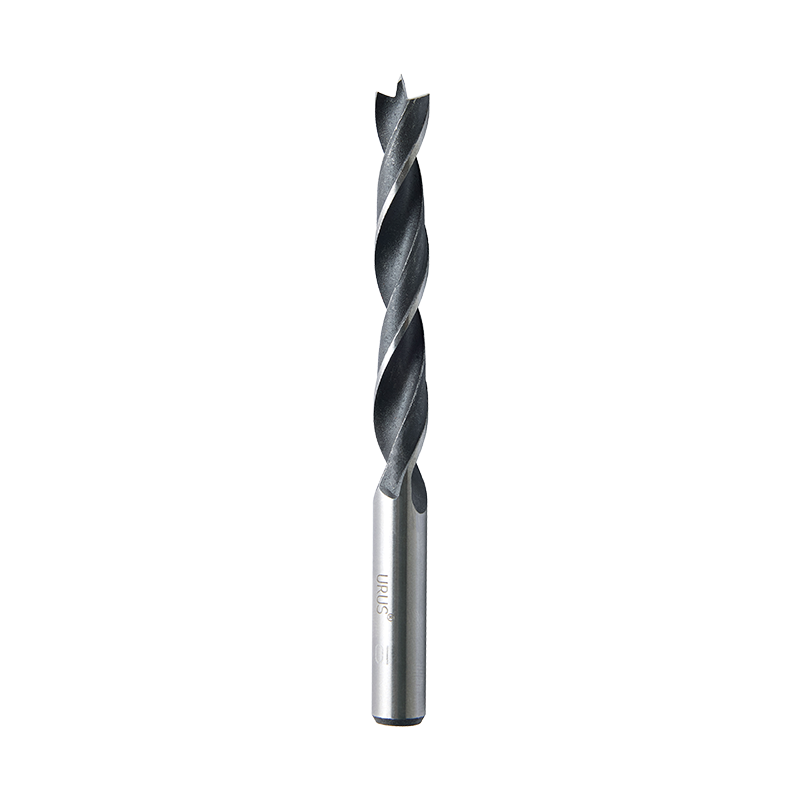 Karaniwang Brad Point Wood Drill Bit para sa Tumpak na Wood Drilling Isang wood drill bit na may precision center point at round shank, na angkop sa tumpak na pagpoposisyon at karaniwang mga chuck para sa pangkalahatang wood drilling. Tingnan ang Produkto →
Ang banayad na bakal, aluminyo, tanso at plastik ay pinaka-matipid na na-drill gamit ang HSS M2, kadalasan sa isang 118-degree na punto para sa pangkalahatang trabaho at isang 135-degree na split point kapag ang bit ay kailangang humawak sa isang markadong sentro nang hindi naglalakad. Ang stainless 304 at 316 ay tumigas sa ilalim ng mapurol na gilid, kaya ang tool ay kailangang gupitin sa halip na kuskusin: ang cobalt M35 o M42 na may split point ay nagpapanatili sa gilid na buhay nang sapat upang matapos ang butas. Nakakatulong ang pilot point geometry sa mga hubog at manipis na seksyon. Pumapasok lang ang solid carbide kapag nasa lugar na ang volume, rigidity at coolant control.
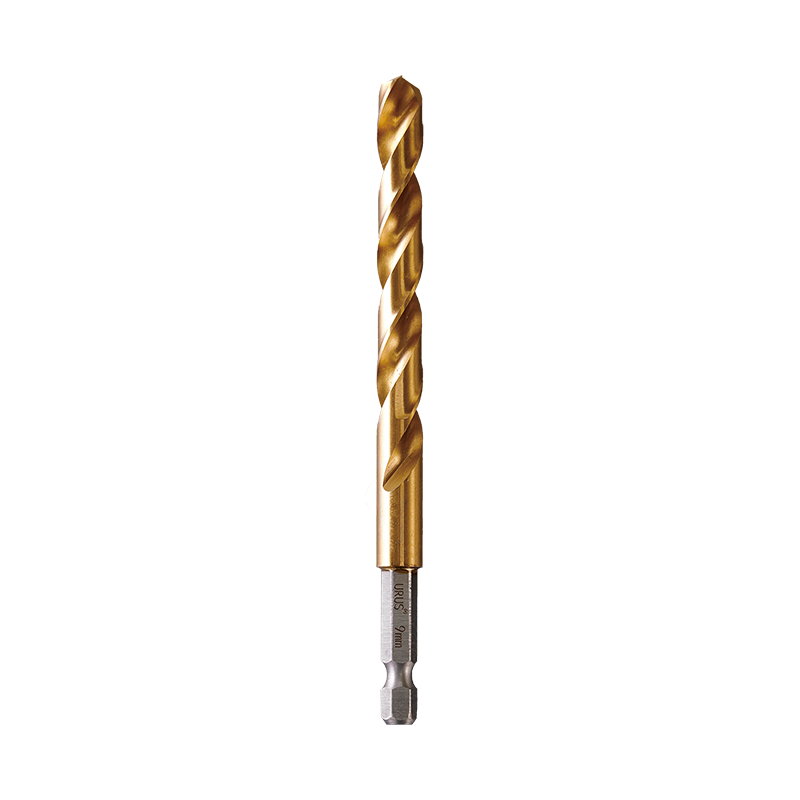 Custom na Split Point Metal Drill Bit para sa Quick-Change Chucks Isang metal drilling bit na may split point geometry at maraming opsyon sa pagtatapos, na idinisenyo para sa 1/4-inch na quick shank chuck at diameter mula 1.0 hanggang 13.0 mm. Tingnan ang Produkto →
Walang kobalt o HSS bit na nabibilang sa kongkreto. Ang hammer drilling ay naglalapat ng impact loading at mineral abrasion sa parehong oras, kaya ang cutting edge ay dapat na tungsten carbide brazed sa isang steel body. Sinasaklaw ng SDS-plus ang humigit-kumulang 4 hanggang 16 mm na butas sa ladrilyo, bloke at karaniwang kongkreto, habang ang SDS-max ay tumatagal ng mas malalaking diameter at mas mabigat na gawaing pampalakas. Ang isang tatlong-cutter carbide head ay mas mabilis na nakasentro sa hindi pantay na mga ibabaw at binabawasan ang paglalakad na sumisira sa posisyon ng butas sa isang magaspang na pader.
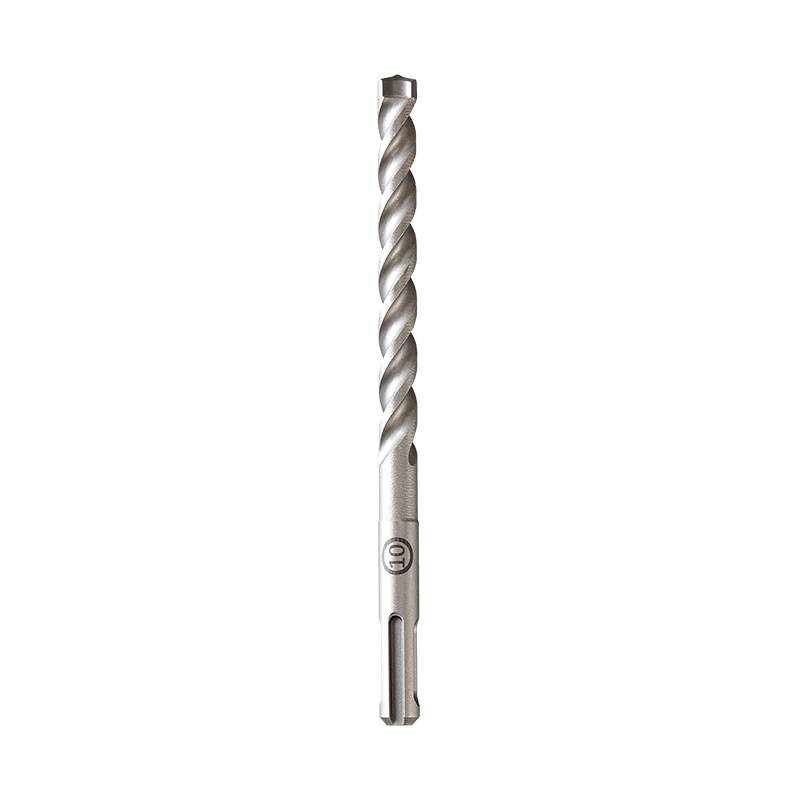 Custom na SDS-3-Cutter Carbide-Tipped Hammer Drill Bit para sa Masonry Isang masonry hammer bit na may three-cutter carbide tip at hardened chrome-vanadium body, na nilayon para sa pagbabarena ng mga brick, kongkreto, at bato sa maraming laki. Tingnan ang Produkto →
Point geometry, flute count at shank standard matter na kasing dami ng base material, kaya panatilihin ang isang reference para sa mga uri ng drill bit at ang mga gamit nito sa tabi ng iyong materyal na detalye kapag sumulat ka ng brief ng pagbili.
Karamihan sa mga error sa pagtutukoy na nakikita natin sa mga sipi ay nagmumula sa apat na hindi pagkakaunawaan tungkol sa kung ano talaga ang ginawa ng kaunti.
Ang pulang katigasan ay ang temperatura kung saan lumalambot ang isang cutting edge at humihinto nang malinis sa pagputol. Ang HSS M2 ay humahawak sa gilid nito sa humigit-kumulang 540-600 C, ang mga kobalt na grado ay itinutulak iyon sa humigit-kumulang 600-650 C, at ang carbide ay patuloy na bumabawas nang higit pa doon, na siyang dahilan kung bakit umiiral ang cobalt at carbide bilang magkahiwalay na mga tier ng presyo.
Sa 304 stainless, ang M35 cobalt ay karaniwang nagbabalik ng humigit-kumulang tatlong beses sa mga butas ng HSS M2, at ang carbide-tipped geometry ay bumabalik ng higit sa limang beses, sapat na upang mapababa ang gastos sa bawat butas kahit na ang presyo ng yunit ay mas mataas.
Diretso ang arithmetic. Ang isang HSS M2 bit sa $3.00 na gumagawa ng 20 butas ay nagkakahalaga ng $0.15 bawat butas. Ang isang cobalt bit sa $7.50 na gumagawa ng 60 butas ay nagkakahalaga ng $0.125 bawat butas, at inaalis din nito ang dalawang bit na pagbabago mula sa shift ng operator. Sa isang cell drilling ng 600 stainless na butas sa isang araw, ang pagkakaibang iyon ay nag-aalis ng humigit-kumulang 20 pagbabago ng tool araw-araw.
Ang isang detalye ng drill bit ay kumpleto lamang kapag pinangalanan nito ang workpiece, ang butas, ang makina, ang inaasahang buhay at ang paraan ng pag-verify. Ang anumang mas kaunti ay iniiwan ang pagpili ng materyal sa palagay ng iyong tagapagtustos.
Karaniwang tinatanggap ng mga supplier na gumagawa ng mga bit para sa mga programa ng OEM ang antas ng detalyeng iyon, dahil inaalis nito ang argumento sa ibang pagkakataon. Ang Zhejiang URUS Tools Co., Ltd., na gumagawa ng mga drill bits, pliers at hand tool set sa Jiashan, Zhejiang sa ilalim ng tatak na Bison, ay gumagana sa mga linyang kahoy, metal at masonry na may ISO9001:2015 certification, isang pambansang high-tech na pagtatalaga ng enterprise, at isang TUV Rheinland cooperation test laboratory na itinatag noong 2017. cutting bits para sa drills: mga uri, materyales at kung paano pumili .
Hindi. Bumibili ang Cobalt ng mainit na tigas at paglaban sa abrasion at nagbibigay ng kaunting tigas bilang kapalit, sa dalawa hanggang tatlong beses ang presyo ng yunit. Sa kahoy, banayad na bakal, aluminyo at pangkalahatang pagpapanatili ng trabaho, ang HSS M2 ay ang mas mahusay na pagpipilian sa ekonomiya. Nakukuha ng Cobalt ang premium nito kapag ang workpiece ay hindi kinakalawang, alloy steel na higit sa humigit-kumulang 30 HRC, o titanium, o kapag ang temperatura sa gilid ay ang kadahilanan na naglilimita sa buhay ng tool.
Hindi. Ang Titanium nitride ay isang coating na humigit-kumulang 1 hanggang 4 microns sa parehong HSS substrate. Pinapababa nito ang friction, pinapabuti ang daloy ng chip at pinapabagal ang pagkasira ng flank, ngunit tinutukoy pa rin ng base na bakal kung gaano katagal ang init ng gilid bago ito lumambot.
Tungsten carbide. Ang kongkreto ay na-drill na may epekto, kaya ang dulo ay dapat na isang brazed carbide insert na naka-mount sa isang SDS-plus o SDS-max shank. Mabilis na nabigo ang HSS at cobalt edges sa ilalim ng kumbinasyong iyon ng hammering at mineral abrasion.
Ihambing ang gastos sa bawat butas sa isang nakapirming workpiece, diameter at bilis. Humingi ng hardness data, tip runout figures, coating thickness at sample batch na nasubok sa sarili mong makina bago mag-release ng container order, at panatilihing nakalakip ang resulta ng pagsubok na iyon sa detalye.
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PAAng paggawa ng metal ay palaging isang pundasyon ng pag-unlad ng industriya, na humuhubog sa lahat mula sa mga bahagi ng automotive hanggang sa isang...
MAGBASA PA1. Ano ang Waterpump Pliers? – Ang Flexible na "All-Rounder" na Tool Sa modernong paggawa ng industriya at pang-araw-araw na pagpapanatili...
MAGBASA PAAng pagpili ng naaangkop na pang-industriyang cutting tool ay isang kritikal na desisyon na direktang nakakaapekto sa kahusayan sa pagmamanupaktura...
MAGBASA PA
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang Province, China
Copyright © Zhejiang URUS Tools Co., Ltd. privacy policy