

 Pagtatanong
Huwag mag-atubiling magpadala ng mensahe
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PASa isang kamakailang batch na inspeksyon sa isang fastener assembly shop sa Guangdong, tinanggihan ng quality team ang 320 sa 400 na nagbalik ng straight shank masonry drill bits. Ang mga piraso ay hindi may depekto sa gate ng pabrika. Hindi sila tugma sa workbench. Ang bawat bit ay may bilog na plain shank, ngunit ginagamit ito ng mga operator sa SDS-plus hammer drill nang hindi pinapagana ang hammer mode. Ang shanks ay umaalog-alog sa chuck, ang mga carbide tip ay nag-spalled, at ang mga piraso ay pumutok sa shank flash line. Ang paggamit ng straight shank drill bit ay may malinaw na mga hangganan, at karamihan sa mga pagkabigo sa field ay nagmumula sa pagtawid sa kanila. Ipinapaliwanag ng gabay na ito ang mga hangganang iyon sa mga praktikal na termino: aling mga materyales ang nababagay sa mga straight shank bits, kung aling mga point geometries ang pinakamahusay na gumagana, at kung paano pinapanatili ng bilis, feed, at lubrication ang mga ito nang malinis.
Ang isang straight shank drill bit ay may plain cylindrical shank na ang diameter ay tumutugma sa bit body, at ito ay nagpapadala ng torque sa pamamagitan ng surface friction sa pagitan ng shank at chuck jaws.
Ang disenyo na ito ay sadyang simple. Hindi tulad ng SDS o hex shank system na gumagamit ng mechanical locking profiles, ang straight shank ay ganap na nakadepende sa clamping force. Ini-install ng operator ang bit sa isang karaniwang chuck, hinihigpitan ang mga panga, at ang friction sa pagitan ng steel shank at chuck ay nagdadala ng pag-ikot.
Ang pagiging simple na iyon ay naghahatid ng mga tunay na pakinabang sa mga setting ng workshop at produksyon. Ang isang solong chuck ay maaaring tumanggap ng isang malawak na hanay ng mga diameters nang hindi binabago ang mga collet o adapter. Ang cost per bit ay nananatiling mas mababa dahil ang shank ay direktang ginagawa mula sa tool body. Ang pagpapalit ay agad kapag medyo napuputol, at ang pamamahala ng imbentaryo ay mas simple kapag ang planta ay nag-standardize sa round shank tooling. Ang mga pangunahing kaalaman sa mga pagpapatakbo ng pagbabarena at paglipat ng bit torque ay sakop sa aming mga pangunahing konsepto ng pagbabarena gabay.
Malinaw din ang limitasyon. Kung ang chuck ay hindi makapaghatid ng sapat na puwersa ng pag-clamping, ang shank ay iikot sa loob ng mga panga bago ang cutting edge ay gumawa ng makabuluhang trabaho. Sa mga aplikasyon ng hammer drilling, ang shank ay walang mekanismo ng martilyo, kaya hindi nito mailipat nang mahusay ang epekto ng enerhiya. Samakatuwid, ang paggamit ng straight shank drill bit ay nangangailangan ng pagtutugma ng shank sa uri ng chuck at ang pangangailangan ng torque, hindi lamang sa materyal na idini-drill.
Ang mga straight shank drill bit ay pinakaepektibo sa metal at wood drilling, habang ang kanilang masonry application ay limitado sa non-percussion rotary drilling sa soft brick o masonry blocks.
Ang materyal ay nagtutulak sa pagpili nang higit kaysa sa shank. Sa kahoy, ang isang tuwid na shank bit na may brad point ay malinis na nakasentro at pinuputol ang mga butas na walang splinter para sa mga dowel, bisagra, at pag-install ng hardware. Ang shank ay madaling humahawak sa metalikang kuwintas dahil kahoy ang pinakamadaling materyal sa pagbabarena. Sa metal, ang parehong shank ay nagdadala ng load sa pamamagitan ng split point o pilot point geometries, at ang mga pangunahing panganib ay nagiging heat build-up at drill walking.
| Material | Uri ng Punto | Operating Mode | Karaniwang Aplikasyon |
| Wood | Brad point / pilot point | Rotary lang | Paggawa ng muwebles, mga butas ng dowel, pag-mount ng hardware |
| Mababang-carbon na bakal | Hatiin ang punto | Rotary lang | Mga butas ng pagpupulong, pagbabarena ng jig, paggawa ng metal |
| aluminyo | Pilot point / split point | Rotary na may coolant | Machining, manipis na sheet work, profile drilling |
| Malambot na pagmamason | Carbide-tipped masonry point | Rotary lang | Mga butas sa anchor, mababaw na butas sa ladrilyo |
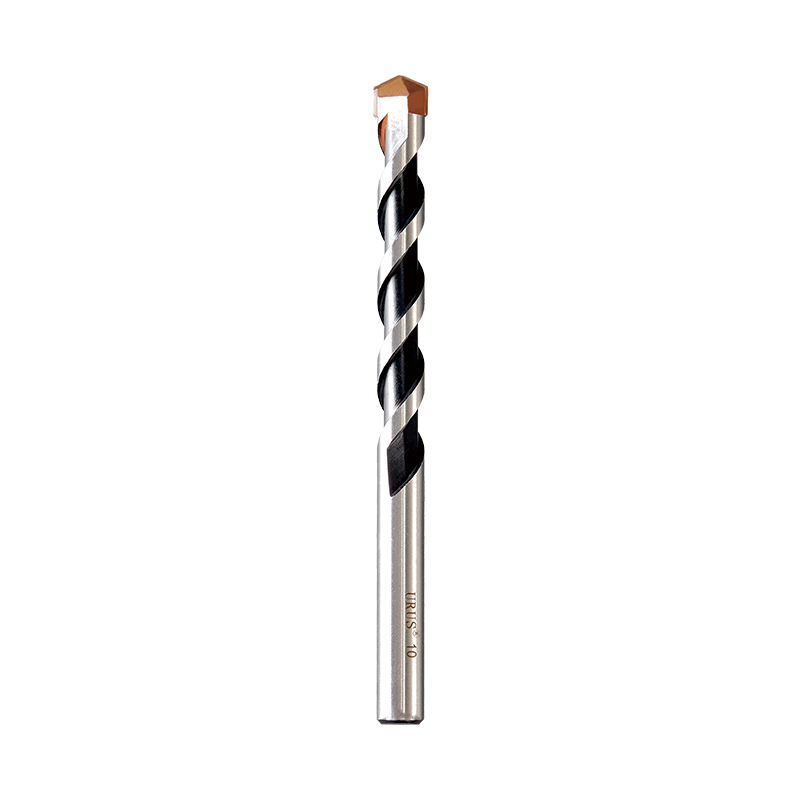 Round Shank Masonry Drill Bit para sa Rotary Drilling sa Brick and Block Ang carbide-tipped bit na ito na may reinforced flute at plain shank ay pumuputol ng malinis na mga butas sa malambot na brick, mortar, at lightweight block kapag ginamit sa rotary mode lang. Natutugunan nito ang mga pamantayan ng DIN8039 at ISO 5468, na may matigas na chrome-vanadium na bakal na katawan at mga available na opsyon sa tip. Tingnan ang Produkto →
Sa pagmamason, ang tuwid na shank ay gumagana lamang sa rotary mode. Kapag ang materyal ay malambot na ladrilyo, mortar line, o lightweight na bloke, ang isang bilog na shank masonry bit na may carbide tip ay magbubutas ng malinis na butas nang walang epekto. Ang aming round shank masonry drill bit ay eksaktong idinisenyo para sa tungkuling ito: carbide tip, reinforced flute, at isang plain shank na nakakapit sa karaniwang chuck. Huwag subukang gamitin ito sa isang martilyo na drill na may epekto na mekanismo.
Sa pagbabarena ng metal, ang shank ay hindi ang limiting factor. Ang point geometry ay. Para sa isang praktikal na walkthrough ng pagpili ng round-shank metal drill bit set, tingnan ang aming round-shank metal drill bit gabay . Ang pangunahing panganib ay hindi shank slip ngunit heat generation, na maaaring magpainit ng cutting edge at maging sanhi ng mabilis na pagpurol.
Kinokontrol ng point geometry ng isang straight shank drill bit kung paano ito pumapasok sa materyal, pinuputol ang mga chips, at lumalaban sa paglalakad.
Ang bawat straight shank bit ay may parehong shank, kaya ang point geometry ang nagpapaiba sa performance. Ang isang karaniwang 118-degree na punto ay gumagana para sa pangkalahatang layuning pagbabarena ngunit may posibilidad na maglakad sa matigas na bakal. Ang isang split point ay nagpapanipis sa kapal ng web, na lumilikha ng dalawang maliliit na labi na nagsisimula sa butas nang hindi naglalakad, na ginagawa itong pinakaligtas na pagpipilian para sa CNC at manual na pagbabarena ng metal.
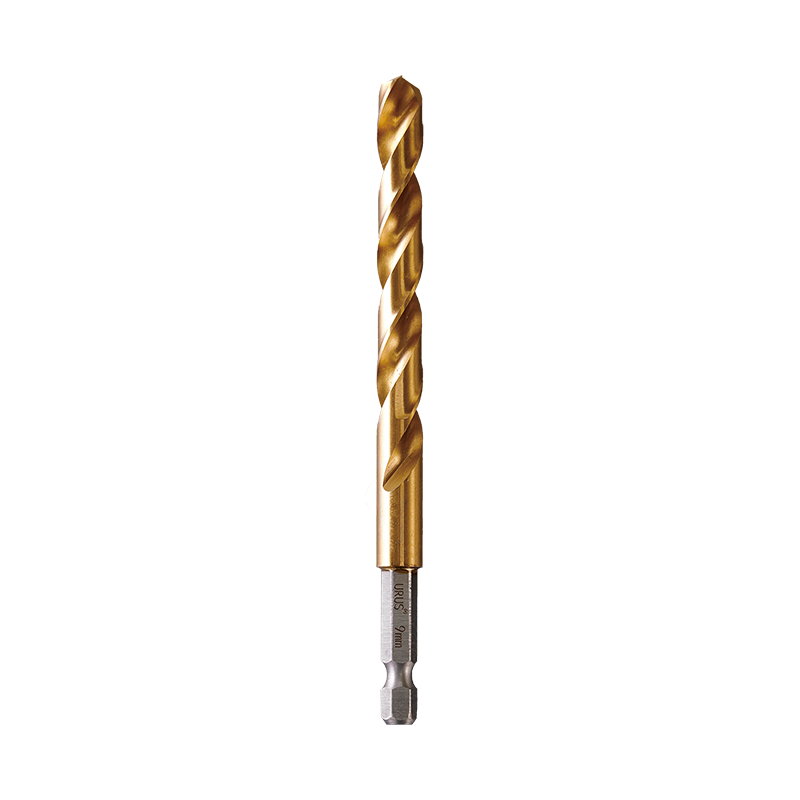 Split Point Drill Bit para sa Precise Hole Starting in Metal Dinisenyo gamit ang split point geometry na nagpapababa sa kapal ng web, ang bit na ito ay nagsisimula ng mga butas nang hindi lumalakad sa matigas na bakal. Ito ay umaangkop sa 1/4-inch quick-change chucks at angkop para sa parehong manual at CNC metal drilling, na tinitiyak ang pare-parehong posisyon at bilog. Tingnan ang Produkto →
Ang aming mga split point metal drill bits ay inengineered sa paligid ng geometry na ito para sa pare-parehong posisyon ng butas at bilog.
Ang pilot point ay nagdaragdag ng maikling self-centering na tip na umaabot sa kabila ng cutting lips. Hinihila nito ang bit sa materyal at lalong kapaki-pakinabang sa manipis na sheet na metal at aluminyo, kung saan ang mga breakthrough burr at drill walking ay nagdudulot ng karamihan sa mga pagtanggi. Para sa malambot na gawaing metal, ang pilot point bit ay mas madaling kontrolin at nag-iiwan ng mas malinis na pasukan ng butas.
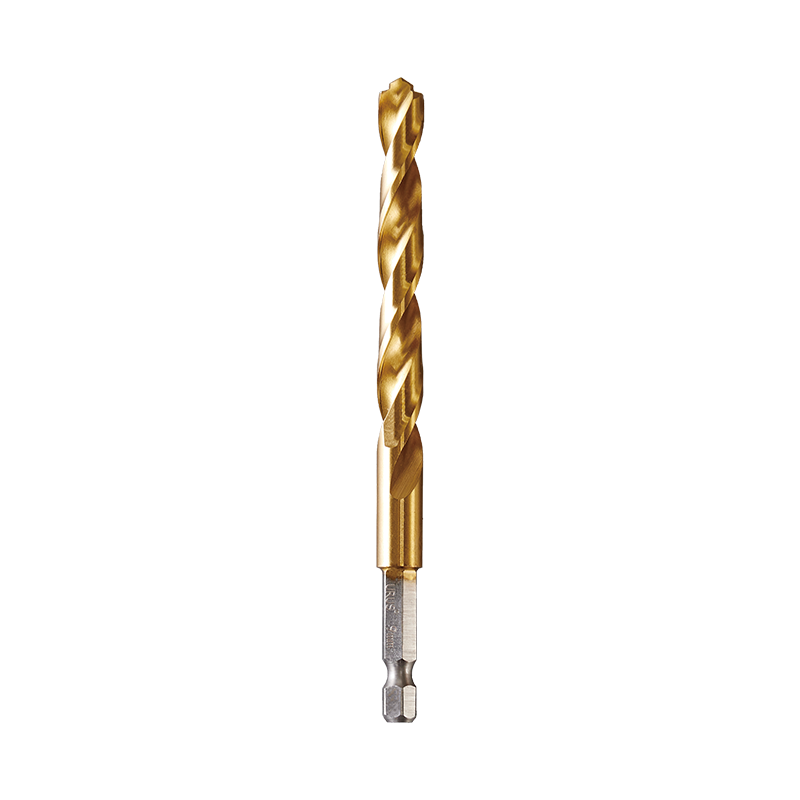 Pilot Point Drill Bit para sa Malinis na Butas sa Manipis na Metal Nagtatampok ng self-centering pilot tip na umaabot sa kabila ng cutting lips, ang bit na ito ay hinihila ang sarili sa materyal para sa kinokontrol na pagbabarena sa manipis na sheet metal at aluminum. Pinaliit nito ang mga breakthrough burrs at paglalakad, na nag-iiwan ng malinis na pasukan ng butas. Tingnan ang Produkto →
Ang aming pilot point drill bits ay humahawak sa gawaing iyon habang pinapanatili ang matalim na geometry sa mas mahabang pagtakbo.
Ang turbomax point, na malawakang ginagamit sa production floor, ay nakatuon sa paglabas ng chip. Ito ay isang espesyal na geometry na nababagay sa high-speed CNC drilling sa banayad na bakal at aluminyo, kung saan ang chip packing sa mga flute ang pangunahing mode ng pagkabigo.
Ang straight shank drill bit ay isang drilling tool na ang shank diameter ay tumutugma sa bit body at umaasa sa chuck friction para sa torque transfer. Ito ang pinakakaraniwang format ng drill bit para sa rotary drilling sa metal, kahoy, at malambot na pagmamason, ngunit hindi ito idinisenyo para sa paglo-load ng epekto ng martilyo.
Ang isang straight shank drill bit ay nabigo kapag pinatakbo mo ito nang napakabilis, itulak ito nang napakalakas, o iniwan itong tuyo.
Ang tatlong variable na ito ay nakikipag-ugnayan. Tinutukoy ng bilis ang init; tinutukoy ng feed ang pagkarga ng chip; ang pagpapadulas ay nag-aalis ng init at pinananatiling matalim ang gilid. Kung ang isang pingga ay wala sa saklaw, ang bit ay maaaring mag-overheat ng materyal sa trabaho o mag-stall sa butas at maputol.
Sa bakal, ang rate ng feed na masyadong magaan ay magiging sanhi ng pagputol ng gilid sa halip na hiwa, pagbuo ng init at paggawa ng pagtigas ng trabaho sa dingding ng butas. Ang masyadong mabigat na feed ay masisira ang mga labi o masisira ang bit sa punto. Bilang isang tuntunin, dagdagan ang feed kapag ang chip ay manipis at stringy, at bawasan ang feed kapag ang bit ay nagsimulang magdaldalan.
Ang pagpapadulas ay hindi mapag-usapan. Para sa low-carbon steel, pinipigilan ng natutunaw na oil coolant ang tip na maabot ang temperatura ng tempering. Para sa aluminyo, binabawasan ng isang light cutting oil o kahit na kerosene ang chip welding sa rake face. Para sa kahoy, walang coolant ang kailangan, ngunit ang pagkuha ng alikabok ay mahalaga gaya ng bilis ng kontrol.
Karamihan sa mga straight shank drill bit failure ay maiiwasan, at ang pag-iwas ay may higit na kinalaman sa pagpili at paghawak kaysa sa bit mismo.
Ang isang straight shank drill bit ay pangunahing ginagamit para sa rotary drilling sa metal, kahoy, at malambot na pagmamason. Ito ay umaangkop sa isang karaniwang chuck at nagpapadala ng torque sa pamamagitan ng friction, na ginagawa itong pinaka-versatile at cost-effective na drill bit na format para sa pangkalahatang workshop at production drilling.
Hindi. Gumagamit ang mga SDS hammer drill ng mechanical locking shank system na idinisenyo para sa impact energy transfer. Ang isang tuwid na shank bit ay aalog-alog sa SDS chuck, madulas, at malamang na masira malapit sa shank. Gumamit ng SDS shank bits para sa hammer drilling at straight shank bits lamang gamit ang rotary mode.
Ang pagkadulas ay nangyayari kapag ang chuck jaws ay hindi makabuo ng sapat na puwersa ng pag-clamping. Ang mga pagod na panga, makinis na ibabaw ng shank, o sobrang paghigpit sa malambot na shank ay nakakabawas sa friction grip. Linisin ang shank, suriin ang kalusugan ng panga, at laging higpitan nang maayos ang chuck bago mag-drill.
Para lamang sa napakagaan na rotary drilling sa malambot na pagmamason o kapag ginamit ang isang espesyal na round shank masonry bit na may carbide tip. Para sa karaniwang gawaing kongkreto at mabigat na pagtambulin, gumamit ng SDS shank bits. Ang mga straight shank bit ay hindi inengineered para sa mga pagkarga ng epekto ng martilyo at mabilis na mabibigo sa serbisyong iyon.
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PAAng paggawa ng metal ay palaging isang pundasyon ng pag-unlad ng industriya, na humuhubog sa lahat mula sa mga bahagi ng automotive hanggang sa isang...
MAGBASA PA1. Ano ang Waterpump Pliers? – Ang Flexible na "All-Rounder" na Tool Sa modernong paggawa ng industriya at pang-araw-araw na pagpapanatili...
MAGBASA PAAng pagpili ng naaangkop na pang-industriyang cutting tool ay isang kritikal na desisyon na direktang nakakaapekto sa kahusayan sa pagmamanupaktura...
MAGBASA PA
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang Province, China
Copyright © Zhejiang URUS Tools Co., Ltd. privacy policy
