

 Pagtatanong
Huwag mag-atubiling magpadala ng mensahe
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PAKumuha ng 3/16 inch twist drill sa isang piraso ng 304 stainless plate at panoorin kung ano ang mangyayari. Nagiging asul ang dulo, kumukulot ang usok, at sa loob ng isang minuto ay dumudulas ang gilid sa halip na hiwa. Walang mali sa drill maliban dito: lumampas sa humigit-kumulang 540 C, ang mga carbide sa loob ng steel body ay huminto sa paghawak sa kanilang katigasan. Para maintindihan kung saan ginawa ang isang drill bit ay talagang maunawaan kung aling batayang materyal ang nasa pagitan mo at ng sandaling iyon.
Ang bawat drill bit ay dalawang bahagi: ang cutting edge at ang katawan na nagdadala nito. Ang cutting edge ay nagmula lamang sa apat na materyal na pamilya. Ang mga iyon ay high-speed steel, cobalt-bearing high-speed steel, tungsten carbide sa solid o brazed form, at diamond abrasive. Ang carbon steel ay isang ikalima at karamihan ay makasaysayang opsyon na ngayon ay nabubuhay pangunahin sa murang woodworking bits.
Ang drill bit ay isang rotary cutting tool na ang gilid ay gawa sa hardened tool steel o tungsten carbide, na pinili upang ang gilid ay mas matigas kaysa sa materyal na pinuputol at matatag sa temperatura na nabuo ng cut.
Ang kahulugan na iyon ay kung bakit ang pagpili ng materyal ay sumusunod sa workpiece kaysa sa iba pang paraan. Timber charrs malapit sa 200 C. Concrete aggregate sits around 7 on the Mohs scale. Ang hindi kinakalawang na asero ay itinutulak ang gilid nang lampas sa 600 C. Ang bawat kundisyon ay tumuturo sa isang iba't ibang batayang materyal, na eksakto kung bakit walang isang bit na nag-drill ng lahat ng mabuti.
Humigit-kumulang walo sa sampung drill bit na ibinebenta sa buong mundo ay gawa sa high-speed na bakal, at ang M2 ang gradong gumagawa ng karamihan sa gawaing iyon. Ang M2 ay hindi isang tatak. Ito ay isang AISI tool steel classification, na isinulat bilang DIN 1.3343 sa mga European catalog.
Ang karaniwang M2 melt, na sinusukat sa timbang, ay naglalaman ng:
Pagkatapos ng hardening at double tempering, lumapag ang M2 sa pagitan ng 62 at 65 HRC. Iyon ay sapat na matigas para sa banayad na bakal, aluminyo, tanso, plastik at karamihan sa mga troso, at sapat na matigas upang ang bit ay yumuko bago ito masira kapag nahawakan ang drill.
Hindi binabago ng surface finish ang alinman dito. Ang isang itim na oxide bit ay nagdadala ng isang layer ng iron oxide sa ilalim ng sampung microns makapal. May hawak itong cutting fluid at pinipigilan ang pagwelding ng mga chips sa gilid. Gilingin ang patong at ang bakal sa ilalim ay magkapareho.
Nakukuha ng high-speed steel ang tigas nito mula sa heat treatment, hindi mula sa chemistry. Kunin ang dulo sa humigit-kumulang 600 C at ito ay nagiging ordinaryong bakal. Ang pagbabago ng kulay ay ang tanging babala na makukuha mo.
Ang split-point geometry ay ang pinakakaraniwang hugis na talagang bibilhin mo. Ang dalawang pangunahing cutting edge ay giniling sa apat na facet na nagtatagpo sa 135 degrees. Sa plato na wala pang 10 mm ay pinipigilan nito ang paggala sa punto, at nangangailangan ito ng mas kaunting presyon ng feed kaysa sa 118 degree na punto dahil mas maikli ang gilid ng pait.
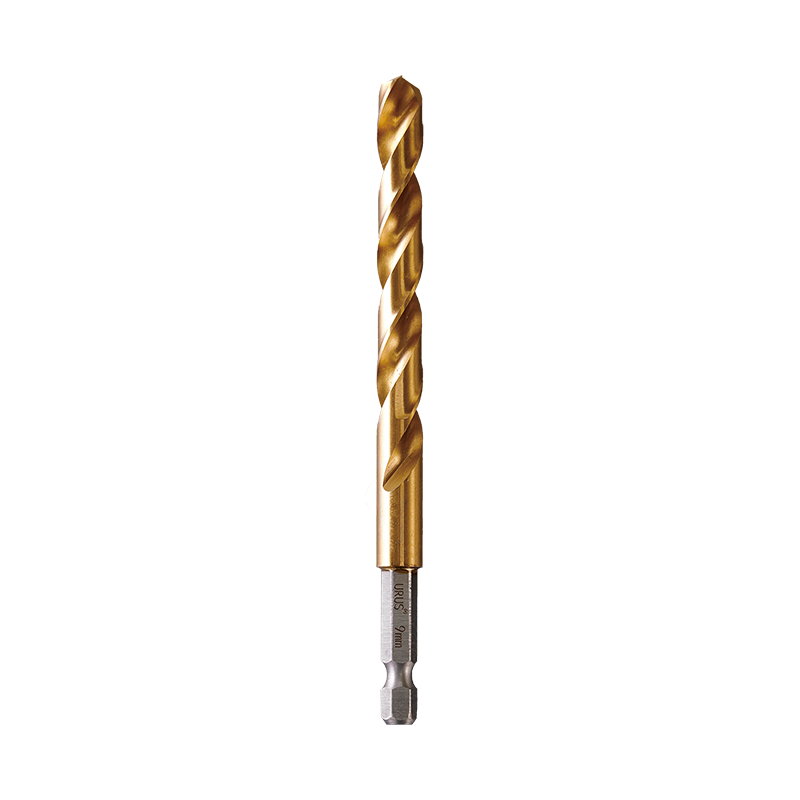 Split Point Metal Drill Bit para sa 1/4-Inch Quick Shank Chucks Isang metal drilling bit na may split-point geometry, na available sa mga sukat ng L50, L70, DIN338, at DIN340; kapaki-pakinabang kapag sinusuri ang mga opsyon sa 135-degree na punto at mga kobalt na marka ng HSS. Tingnan ang Produkto →
Ang Cobalt ay hindi ginagamit upang bumuo ng katawan ng isang drill bit. Ito ay isang alloying element na natunaw sa high-speed na bakal, sa lima hanggang walong porsyento sa timbang. Ang M35 ay nagdadala ng humigit-kumulang 5 porsiyento at ang M42 ay nagdadala ng humigit-kumulang 8 porsiyento, at iyon ang dalawang pangalan na makikita mong nakalimbag sa packaging.
Ang ginagawa ng cobalt ay nagpapabagal sa coarsening ng carbide sa temperatura. Ang mga particle ng tungsten carbide sa isang steel matrix ay gustong magkumpol at lumaki, at sa sandaling lumaki ang gilid ay lumalambot. Pinapapahina ng Cobalt ang prosesong iyon at itinutulak ang magagamit na temperatura ng gilid pataas. Ang sinusukat na nakuha sa mainit na tigas ay halos ganito.
Hindi mo masasabi ang isang kobalt bit mula sa isang non-cobalt bit sa pamamagitan ng pagtingin dito. Maaaring tapusin ng parehong pabrika ang M2, M35 at M42 na may kaparehong itim na oksido, mula sa parehong bin. Kapos sa isang naka-print na grado ng bakal sa packaging, ang tanging natitirang senyales ay ang presyo at kung gaano katagal ang gilid ay nananatiling hindi kinakalawang.
Pinuputol ang 304 stainless at mild steel sa katamtamang bilis. Mas mura bawat bit at ang karaniwang pagpipilian para sa maintenance work at light fabrication.
Hawak ang isang gilid na kapansin-pansing mas mahaba sa titanium, Inconel at mga haluang metal na higit sa 35 HRC. Mas malaki ang halaga at malutong ito na maaaring i-chip ito ng isang hand drill kapag breakout.
Ang tungsten carbide ay hindi bakal. Ito ay powder metalurgy. Ang mga sub-micron na butil ng tungsten carbide ay pinagbuklod ng kobalt o nickel at sintered malapit sa 1400 C sa isang solidong blangko. Ang isang tipikal na grado ng WC-Co ay tumatakbo ng 6 hanggang 12 porsiyentong cobalt binder ayon sa timbang.
Ang katigasan ay dumarating sa humigit-kumulang 1400 hanggang 1600 HV, na humigit-kumulang 90 sa sukat ng HRA at lampas na sa anumang bagay na maaaring hawakan ng isang file. Ang tigas na iyon ay kung ano ang nagbibigay-daan sa pagputol ng kongkretong pinagsama-samang iyon na magpapakintab lamang ng isang HSS na gilid na patag.
Dumating ito sa dalawang hugis. Ang ibig sabihin ng solid carbide ay sintered ang buong drill, na pamantayan para sa 0.3 mm micro-hole sa mga printed circuit board at para sa mga CNC machining center. Ang ibig sabihin ng carbide-tipped ay isang maliit na sintered insert ay naka-brazed sa isang steel shank, na siyang konstruksyon na ginagamit para sa paggawa ng masonerya at martilyo.
Ang mga bits ng martilyo ng SDS-plus at SDS-max ay halos lahat ay brazed. Ang isang three-cutter carbide tip ay hinangin sa isang grooved steel shank, at ang tatlong cutting edge ay naghahati sa enerhiya ng martilyo sa tatlong contact point sa halip na dalawa, na nagpapanatili sa butas na bilog at binabawasan ang pagbubuklod sa reinforced concrete.
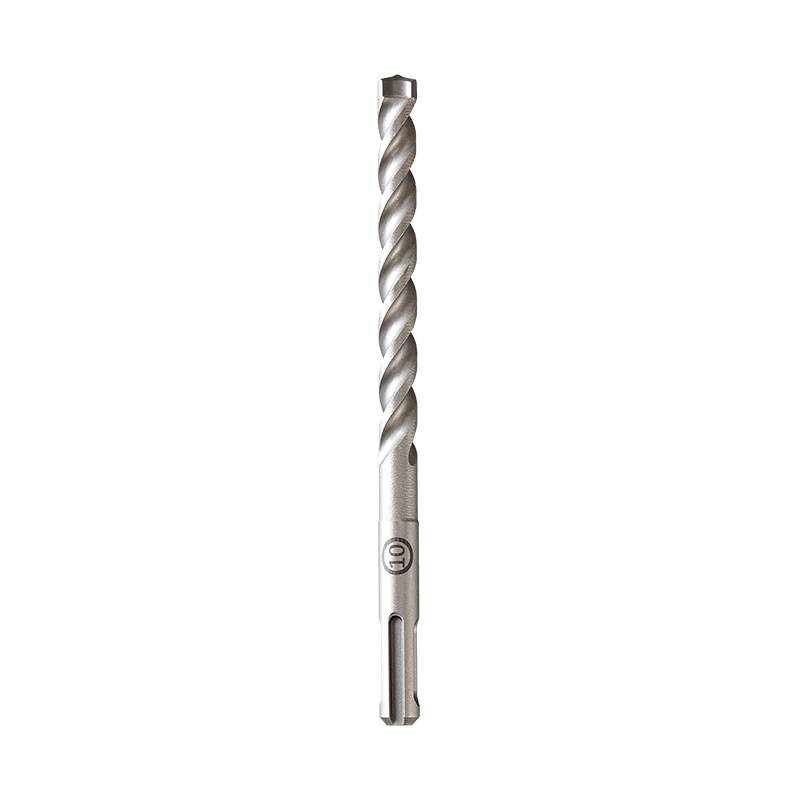 SDS-3-Cutter Carbide-Tipped Hammer Bit para sa Masonry Drilling Isang three-cutter carbide-tipped masonry hammer bit na may three-flute dust removal, na may sukat na 3.45–18 mm; kapaki-pakinabang kapag inihahambing ang mga brazed SDS bit para sa ladrilyo, kongkreto, at bato. Tingnan ang Produkto →
Ang brazing ay ang mahinang punto ng bawat carbide-tipped bit. Ang mga pilak at tansong brazing alloy ay natutunaw sa pagitan ng 600 C at 700 C. Magningning ng kaunting pula ng masonry at bumababa ang dulo, na nag-iiwan ng napakagandang steel shank na walang anuman sa dulo nito.
Ang mga PVD coating sa drill bits ay mga manipis na pelikula, karaniwang 1 hanggang 4 na micron, na nawawala pagkatapos ng humigit-kumulang 30 butas sa bakal sa normal na rate ng feed. Ang Titanium nitride at titanium aluminum nitride ay ang dalawang madalas mong nakakasalamuha, at gumagana ang mga ito sa pamamagitan ng pagpapababa ng friction at pagbabawas ng built-up na gilid kaysa sa pagpapatigas ng bakal sa ilalim.
Ang isang titanium-coated M2 bit at isang plain M2 bit ay may parehong tigas. Binabago ng coating kung paano dumudulas ang chip, hindi kung gaano katigas ang gilid.
Ang kulay ay isang mahinang pagsubok dito, na siyang bitag na nahuhulog sa karamihan ng mga mamimili. Ang isang amber o gintong gilid ay kadalasang TiN, ngunit ang isang madilim na asul na kulay-abo na gilid ay maaaring steam oxide lamang, at ang isang tunay na kobalt na bakal na bit ay hindi maaaring magdala ng anumang kulay pagkatapos ng isang maliwanag na pagtatapos. Basahin ang naka-print na grado ng bakal sa halip na ang lilim.
Wood charrs sa humigit-kumulang 200 C, na kung saan ay wala kahit saan malapit sa punto kung saan ang isang bakal na katawan ay mag-anne, kaya ang isang woodworking bit ay hindi na kailangan para sa cobalt o tungsten carbide. Ito ay ginawa mula sa carbon steel o plain M2, at ang geometry ang nagdadala ng pagganap sa halip.
Ang isang brad-point wood bit ay may tatlong gumaganang tampok na mahalaga:
Alisin ang mga spurs at ang butas na luha. Iyon ang dahilan kung bakit ang mga woodworking bit ay hinuhusgahan sa kanilang giling, hindi sa kanilang nilalaman ng haluang metal.
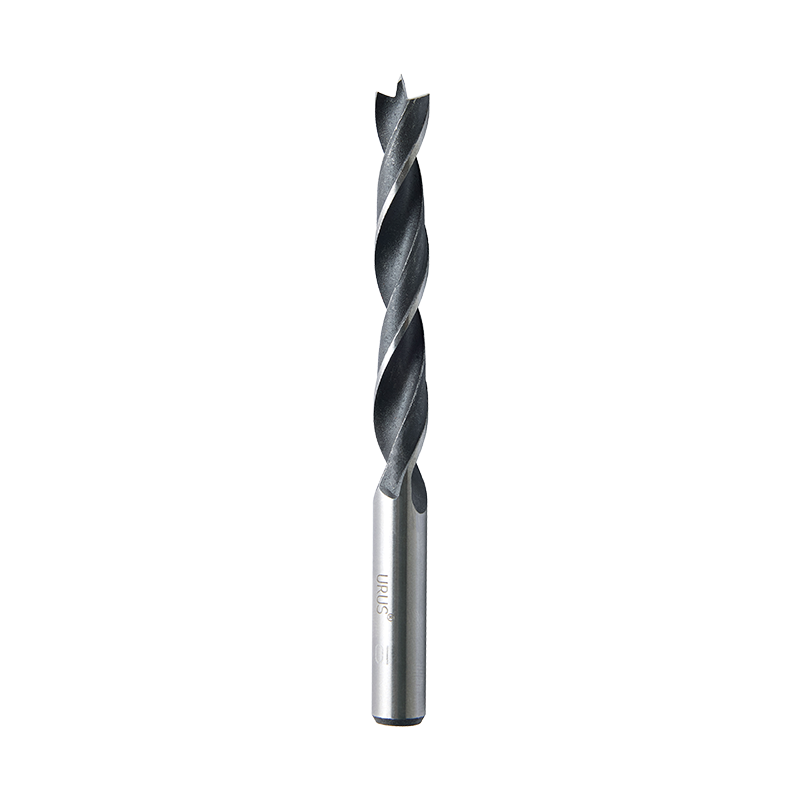 Karaniwang Brad Point Wood Drill Bit na may Round Shank Isang carbon steel brad point bit na may precision center point at round shank, sa 3–30 mm diameter; angkop sa wood drilling kung saan mahalaga ang pagkapunit. Tingnan ang Produkto →
Ang mga woodworking bit ay bihirang gumamit ng carbide edge dahil ang carbide ay malutong. Ang kahoy ay malambot, ngunit ang isang naka-embed na pako ay sapat na upang ibalik ang isang sintered tip pabalik sa walang silbi.
Ang kulay ay nagpapaliit sa field, ngunit ang isang file ay sumasagot sa tanong. Ang isang 60 HRC file ay kumagat sa anumang high-speed steel grade, maging iyon ay M2, M35 o M42, at nag-i-skate sa tungsten carbide nang hindi nag-iiwan ng marka.
| Ang nakikita mo | Malamang na materyal | Paano ito kumpirmahin |
| Plain grey na metal, walang coating, normal na timbang | M2 high-speed na bakal | Ang isang file ay kumagat at nag-iiwan ng maliwanag na gasgas |
| Itim o madilim na asul na pagtatapos | Itim na oksido sa ibabaw ng HSS o carbon steel | Kagat ng file; mas madaling magasgas ang carbon steel at mas mabilis na lumiwanag |
| Gold o amber finish | TiN coating, kadalasang higit sa M2 | Kinakalkal ng file ang coating at inilantad ang kulay abong bakal sa ilalim |
| Madilim, hindi sumasalamin na tip na halatang mas makapal kaysa sa shank | Brazed tungsten carbide tip | Ang file skates; ang dulo ay mas matigas kaysa sa katawan sa ibaba nito |
| Maasim ang pakiramdam ng Edge, tulad ng pinong papel de liha | Electroplated brilyante nakasasakit | Ang file skate at ang gilid ay mukhang naka-embed na butil, hindi isang ground edge |
Ang pagsubok ng file ay sapat na maaasahan dahil hindi ito malinlang ng alloying. Ang M35 at M42 ay sapat na malapit sa M2 na hindi paghiwalayin ng isang file ang mga ito, kaya sa isang tanong na cobalt tanging ang naka-print na grado ng bakal ang nagbibigay sa iyo ng sagot.
Kung ang isang bit ay walang naka-print na grado ng bakal, ipagpalagay na M2. Ang kobalt na bakal ay nagkakahalaga ng totoong pera, at walang pabrika ang tahimik na naglalagay nito sa isang walang label na bit.
Hindi. Ang HSS bit ay bakal, ngunit ang high-speed na bakal ay isang alloy tool steel kung saan humigit-kumulang 15 hanggang 18 porsiyento ng timbang ay tungsten, molybdenum, chromium at vanadium. Ang isang tungsten carbide bit ay hindi naglalaman ng bakal sa istraktura ng pagputol nito; ito ay sintered tungsten carbide butil na pinagsama-sama ng isang cobalt binder.
Oo, ngunit mas mababa kaysa sa ipinahihiwatig ng pangalan. Ang M35 ay naglalaman ng humigit-kumulang 5 porsiyentong kobalt at ang M42 ay humigit-kumulang 8 porsiyento, na ang natitira ay iron at carbide. Ang Cobalt ay hindi bumubuo ng isang hiwalay na layer. Ito ay natutunaw sa matrix at nagpapabagal sa carbide coarsening habang umiinit ang gilid.
Isang solid carbide bit can, at ito ang karaniwang pagpipilian para sa cast iron, hardened steel above 45 HRC at aluminum production work. Ang isang brazed carbide tip ay hindi maaaring. Ang tip na iyon ay malutong, madali itong mag-chips sa mga naputol na hiwa, at ang braze joint nito ay bumagsak malapit sa 650 C, na mas mababa sa gilid ng temperatura na nabubuo ng steel cut.
Hindi. Ang amber tint ay maaari ding magmula sa steam oxide treatment, at ang isang cobalt steel bit ay maaaring walang makitang kulay. Ang mga pelikulang TiN ay tumatakbo nang 1 hanggang 4 na microns ang kapal at nakikita lamang bilang pagbabago ng kulay, hindi bilang isang natatanging layer. Suriin ang naka-print na grado ng bakal kaysa sa lilim.
I. Panimula: Paglutas ng "Imposible" na Gawain Ang pariralang "paglalagay ng isang parisukat na peg sa isang bilog na butas" ay isang unibersal na simbolo...
MAGBASA PAAng paggawa ng metal ay palaging isang pundasyon ng pag-unlad ng industriya, na humuhubog sa lahat mula sa mga bahagi ng automotive hanggang sa isang...
MAGBASA PA1. Ano ang Waterpump Pliers? – Ang Flexible na "All-Rounder" na Tool Sa modernong paggawa ng industriya at pang-araw-araw na pagpapanatili...
MAGBASA PAAng pagpili ng naaangkop na pang-industriyang cutting tool ay isang kritikal na desisyon na direktang nakakaapekto sa kahusayan sa pagmamanupaktura...
MAGBASA PA
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang Province, China
Copyright © Zhejiang URUS Tools Co., Ltd. privacy policy
